Ligne de production de panneaux sandwich : équipement, agencements et guide de sélection
Actualités de l'industrie-
Imaginez une usine de panneaux frigorifiques proposant une commande de panneaux de congélation de 9 m sur une ligne achetée pour des portes de garage : deux stations de moulage, une unité de moussage basse pression et un couvercle manuel. Le temps de remplissage dérive, la densité du noyau augmente à l'extrémité de l'injection et le panneau s'incline légèrement après le démoulage. Rien n'est cassé. La ligne n’a tout simplement jamais été conçue pour ce panneau.
La conclusion vient d'abord : sur une ligne de production de panneaux sandwich, l'agencement décide quelles commandes vous pouvez accepter, et l'unité de comptage décide de la répétabilité avec laquelle vous pouvez les exécuter. La plage d'épaisseur, la chimie du noyau et l'agent gonflant sont des raffinements qui s'ajoutent à cette séquence et ne la remplacent pas.
Ce qui suit couvre les quatre décisions qui ont le plus de poids : la disposition continue ou discontinue, la constitution des panneaux et la chimie du noyau, les spécifications de la machine à mousser et l'itinéraire de l'agent gonflant. Lorsqu'un chiffre apparaît, il s'agit soit d'une valeur industrielle publiée, soit d'un calcul que vous pouvez répéter dans une feuille de calcul.
Continu ou discontinu : la décision d'aménagement passe en premier
Les deux types de lignes fabriquent le même produit. La différence réside dans la manière dont la mousse est introduite et pendant combien de temps elle est retenue. Une ligne continue à double bande dose la mousse sur le revêtement inférieur, pose le revêtement supérieur dessus et maintient la mousse montante jusqu'à l'épaisseur sous la pression de la bande jusqu'à ce qu'elle durcisse. Une ligne discontinue multipostes remplit un moule fermé avec une grenaille dosée et la maintient sous presse pendant le durcissement.
Cette différence se répercute sur le débit, la gamme de produits, le taux de rebut et le capital. Le tableau ci-dessous est la version qui mérite d'être collée lors d'une réunion avec les fournisseurs.
Comparaison indicative de lignes de panneaux continues et discontinues ; confirmer les vitesses, les longueurs des panneaux et les temps de changement par rapport aux spécifications de chaque fournisseur.
Point de décision
Ligne continue à double bande
Ligne multiposte discontinue
Introduction à la mousse
Versé sur le parement de fond mobile ; face supérieure appliquée avant la ceinture
Shot dosé injecté dans un moule fermé
Sortie
Réglé par la vitesse de la bande, généralement 3 à 15 m/min
Défini en fonction du nombre de moisissures et du temps de durcissement
Lisez d'abord la dernière ligne. Lorsqu'un ou deux types de panneaux d'une même épaisseur dominent le carnet de commandes, une ligne continue gagne son capital. Lorsque le parement, l'âme ou l'épaisseur changent plusieurs fois par mois, une ligne discontinue gagne généralement en coût total même si elle semble plus lente sur le papier.
De la bobine à l'empileur : les étapes qui déterminent la qualité des panneaux
Supprimez la ligne et il y a six étapes. Les plaintes du panel remontent presque toujours à l’un d’entre eux, et rarement à celui que l’opérateur accuse en premier.
Face à l'alimentation et au préchauffage. Les parements en acier de 0,4 à 0,6 mm sont déroulés, nivelés et chauffés, généralement à environ 35 à 45 °C, de sorte que la mousse repose contre une surface chaude au lieu d'une surface froide.
Scellement des bords et barrages latéraux. Les bords sont fermés avant l'arrivée de la mousse. Les vides terminaux sont généralement un défaut d’étanchéité et non un défaut chimique.
Dosage et injection. Les composants sont dosés, conditionnés en température, mélangés à haute pression dans la tête de mélange et injectés. La taille de la dose, le rapport et le modèle de coulée déterminent si la cavité se remplit uniformément.
Levez-vous et guérissez sous contrainte. La courroie, ou le couvercle de la presse, maintient la mousse expansive à l'épaisseur cible jusqu'à ce qu'elle puisse supporter une charge.
Coupure et parage. Une scie volante coupe à longueur sur des lignes continues ; les deux types de lignes sont ensuite coupés à la largeur finale.
Refroidissement et empilage. Les panneaux sont empilés à plat pour le post-durcissement. Un empilage trop précoce est une cause fréquente de dérive dimensionnelle.
Comment le panneau est constitué
Deux faces, un noyau et un profil de bord qui doit résister à la manipulation et à l'assemblage sur site. La vue éclatée ci-dessous montre les couches qu'une station de moussage doit réellement remplir.
Figure 1 : Vue isométrique éclatée d'un panneau sandwich à face métallique. Les parements sont généralement en acier ou en aluminium de 0,4 à 0,6 mm.
Chimie du noyau et épaisseur : d'où viennent les chiffres thermiques
La mousse rigide PIR est généralement déclarée entre 0,021 et 0,023 W/mK et le PUR entre 0,022 et 0,026 W/mK, tous deux bien en dessous du XPS entre 0,029 et 0,035, du PSE entre 0,031 et 0,038 et de la laine minérale entre 0,035 et 0,045. La propagation au sein d'une famille compte autant que l'écart entre les familles : la même formulation de PUR peut varier d'environ 10 % en fonction de l'agent gonflant, de la structure cellulaire et de la densité.
Conductivité thermique des noyaux communs des panneaux (W/mK, valeurs typiques déclarées)
Figure 2 : Les barres inférieures signifient une meilleure isolation par millimètre. Les valeurs sont des déclarations publiées typiques ; la déclaration de performance de chaque fournisseur fait foi.
L'épaisseur fait ensuite le reste du travail, mais pas de manière linéaire dans un bâtiment fini. Le tableau ci-dessous utilise la conduction pure à lambda = 0,024 W/mK.
Valeur U par rapport à l'épaisseur du panneau (lambda = 0,024 W/mK, conduction uniquement)
Figure 3 : En passant de coupes de 40 mm à 100 mm, on calcule une perte de chaleur d'environ 60 % ; passer de 100 mm à 200 mm le réduit encore de 50 %. Les vrais panneaux fonctionnent moins bien que cela car les valeurs déclarées par la norme EN 14509 incluent les corrections du vieillissement et des ponts thermiques, et les joints et fixations ajoutent des pertes sur site.
L'unité de mesure : la précision du tir dépasse la puissance nominale
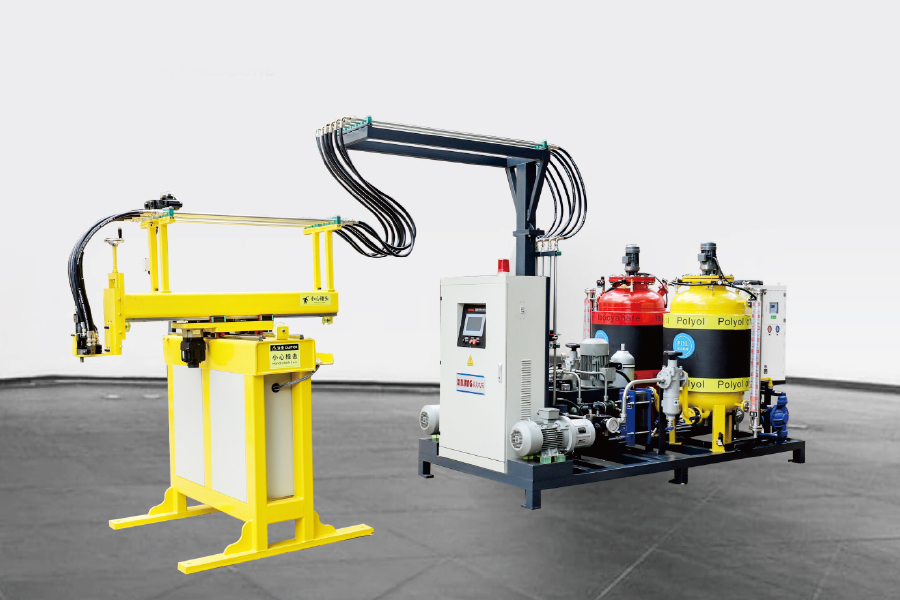
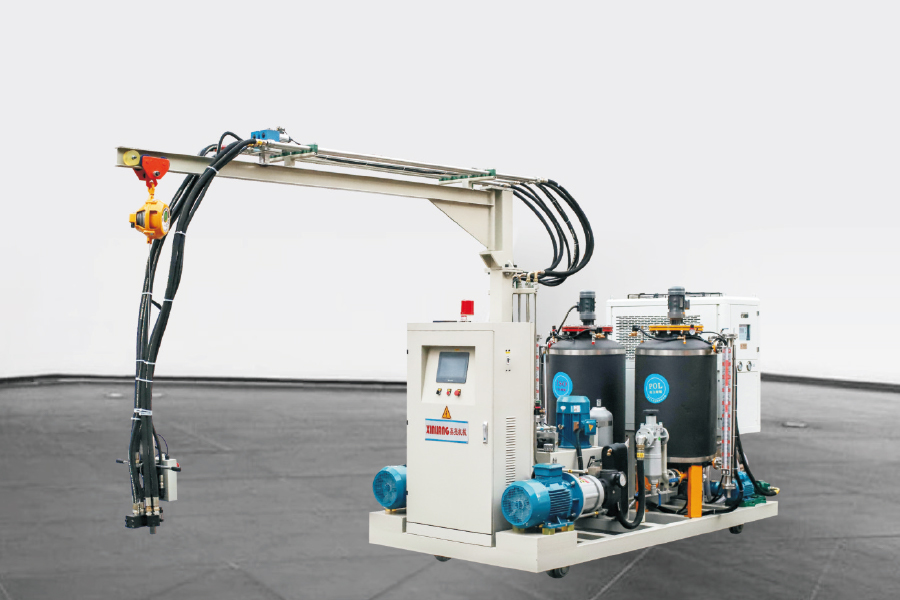
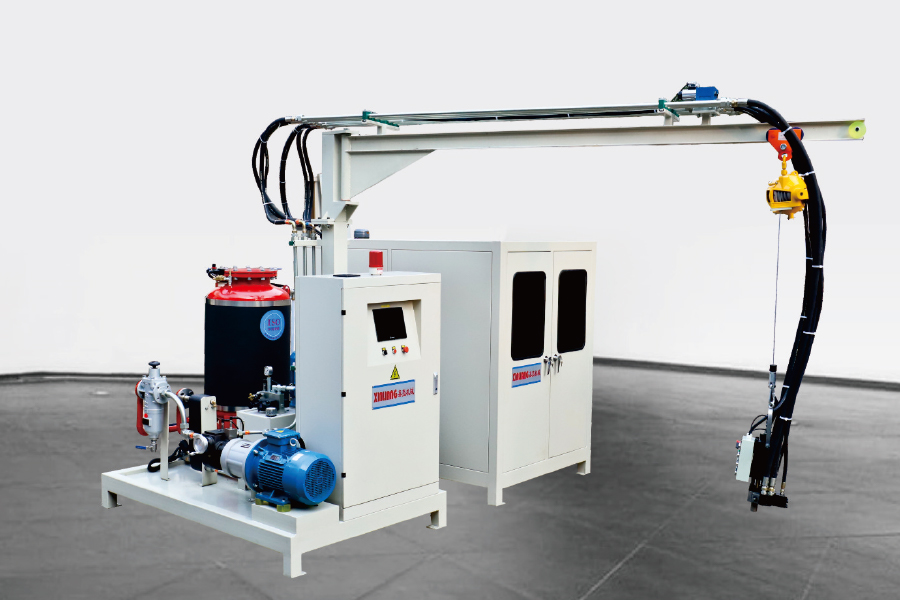
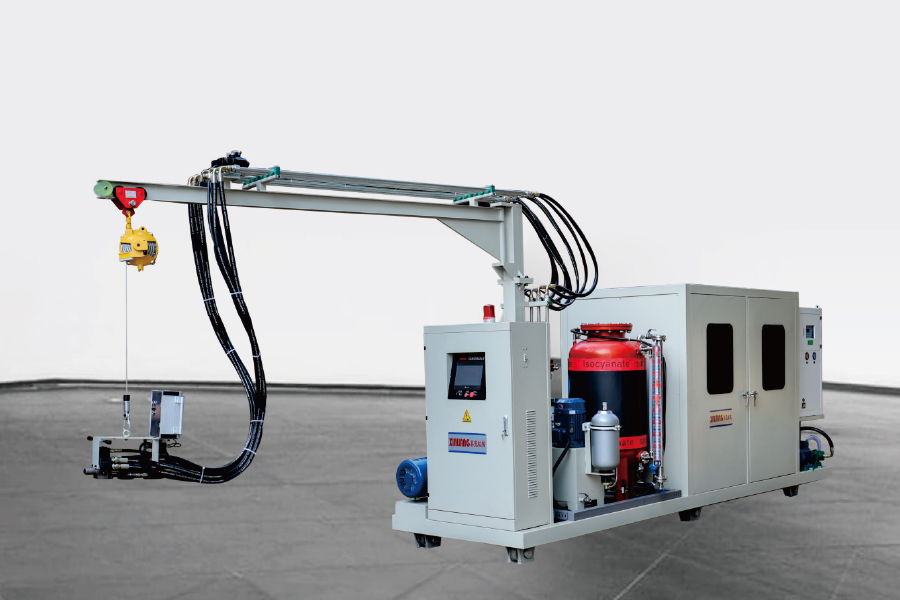
Les têtes haute pression mélangent par impaction, avec des pressions d'injection généralement comprises entre 100 et 200 bars, contre environ 5 à 30 bars pour une agitation basse pression. La différence pratique sur une ligne de panneaux réside dans la structure cellulaire et la répétabilité des tirs : une tête haute pression remplit une cavité longue et fine avec moins de variation de densité d'un bout à l'autre.
Les fournisseurs citent généralement un rapport de précision d'environ 1 % et une répétabilité des tirs de l'ordre de 1 à 1,5 %. Demandez le coefficient de variation sur 20 injections consécutives sur votre propre formulation, et non le chiffre principal sur la fiche technique. Le contrôle de la température des composants est tout aussi important, la plupart des formulations de panneaux fonctionnant mieux lorsque les deux composants sont maintenus entre 20 et 25 °C environ, à environ 2 °C.
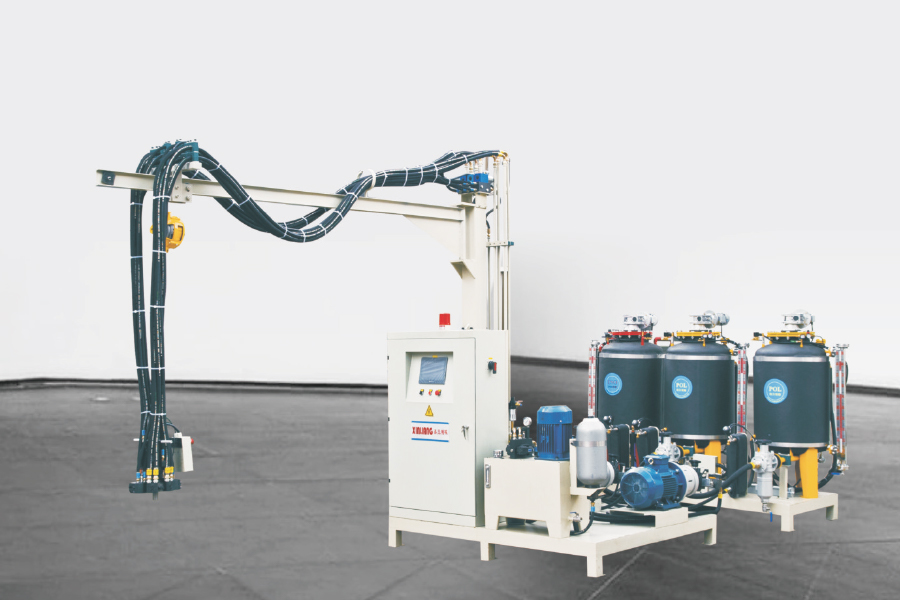
Le suremballage est le coût le plus discret sur ce type de ligne. Un remplissage de 5 à 10 % au-dessus de la densité minimale théorique est courant sur une machine non réglée, et c'est le coût le plus rapide à attaquer car il apparaît dans chaque panneau. Les machines à trois composants ajoutent un troisième flux pour les additifs tels que les retardateurs de flamme, les pigments ou les agents de nucléation sans les pré-mélanger au polyol, ce qui mérite d'être pris en compte si vos formulations PIR changent souvent.
Plage de poids de tir adaptée à la plus grande cavité du panneau, avec un chiffre de répétabilité indiqué.
Plage de ratios suffisamment large pour vos formulations ; la plupart des travaux sur panneaux se situent entre 1:1 et environ 1:1,6 de polyol à isocyanate.
Débit en kg/min qui correspond à la vitesse de bande la plus rapide ou au cycle le plus court que vous souhaitez exécuter.
Mélanger le nombre de têtes et la disposition des traverses, afin qu'une tête ne devienne pas le goulot d'étranglement.
Stockage des recettes dans l'automate, donc un changement d'épaisseur est un paramètre stocké plutôt qu'une réinitialisation manuelle.
Dispositions de lignes pour les moules de panneaux : annulaire, de type H et à plateau tournant
Cycle mathématique d'abord : le débit est égal au nombre de stations de moulage divisé par le temps de cycle. L'ajout de stations est presque toujours moins cher, plus sûr et plus rapide que de raccourcir le temps de durcissement grâce à la chimie.
Ligne annulaire (anneau). Les moules parcourent une boucle fermée, avec des stations de moussage à l’intérieur de l’anneau et des opérateurs à l’extérieur. L'espace au sol par station est efficace et les longs parcours d'un type de panneau s'écoulent bien.
Ligne de type H. Deux rangées de moules partagent une allée centrale et une tête d'injection mobile. Les changements d'outils et les petites séries sont plus faciles à planifier que sur un anneau fermé.
Ligne de platines. Stations radiales sur table tournante. Compact et rapide à mettre en service, il convient parfaitement aux panneaux et portes plus courts et aux lots plus petits.
Quelle que soit la configuration choisie, le moule fait partie du système qualité. L'uniformité de la température du moule dans une cavité de 9 m, la rigidité du couvercle et la discipline des agents de démoulage affectent la courbure et la finition de surface plus que ce à quoi la plupart des acheteurs s'attendent au stade de l'offre.
Agents gonflants, sécurité du pentane et performances incendie
Le cyclopentane a un potentiel d’appauvrissement de la couche d’ozone nul et un potentiel de réchauffement climatique bien inférieur à celui des HFC qu’il remplace. Les chiffres publiés sur 100 ans situent le HFC-141b à environ 700 et le HFC-245fa à environ 1 000, tandis que les hydrocarbures se situent dans la fourchette basse des dizaines. En vertu du règlement révisé de l'UE sur les gaz fluorés (UE) 2024/573, la voie des HFC est encore plus restreinte, c'est pourquoi les systèmes à base d'hydrocarbures continuent de gagner de la part dans les panneaux de mousse.
Le pentane est inflammable, et cela change l’usine, pas seulement la machine. Attendez-vous à des installations électriques antidéflagrantes dans la zone de moussage, à une ventilation mécanique, à une détection de gaz, à une mise à la terre et à une liaison, et à aucune source d'inflammation à proximité de la tête de mélange. Un système de pré-mélange maintient la concentration et la température du pentane stables avant le dosage, ce qui rend le tir reproductible du premier panneau d'une équipe au dernier.
La performance incendie est une conversation distincte de la performance thermique. Les panneaux sont classés selon EN 13501-1 ; de nombreux systèmes PIR sont testés selon B-s1,d0, les systèmes PUR atterrissent généralement à B-s2,d0 ou B-s3,d0 et les noyaux en laine minérale atteignent A2-s1,d0. La classification est spécifique au système et à l'épaisseur, alors lisez toujours la déclaration de performance pour la configuration exacte que vous vendez, et ne présumez jamais qu'une chimie de base garantit à elle seule une classe.
Défauts à surveiller et éléments à inspecter avant la signature
Six défauts représentent la plupart des plaintes du panel, et chacun d'entre eux comporte une courte liste de premiers contrôles.
Fini les vides et les coins non remplis. Vérifiez l’étanchéité des bords et le modèle de coulée avant de toucher la formulation.
Dégradé de densité le long du panneau. Généralement la taille du shot, la position d’injection ou la température du moule.
Délaminage et courbure. Face à la température, à l'agent démoulant, au démoulage trop précoce ou au suremballage.
Lignes de retrait et marques d’évier. Inadéquation du temps de gel entre les deux composants.
Variation d'épaisseur. Contrôle des courroies ou des entretoises, et rigidité du couvercle sur les lignes discontinues.
Lecture en surface. Suremballage presque toujours sur un parement mince.
Pour un test de réception en usine, demandez par écrit les éléments suivants :
Coefficient de variation du poids des shots sur 20 shots consécutifs sur votre formulation.
Densité du noyau mesurée à trois positions sur un panneau pleine longueur, et pas uniquement au point d'injection.
Tolérances de longueur, largeur et épaisseur vérifiées par rapport au tableau de tolérance EN 14509.
Adhérence par décollement entre mousse et parement sur un échantillon découpé aux deux extrémités du panneau.
Répétabilité d'un changement d'épaisseur, y compris le nombre de panneaux mis au rebut lors du changement.
Foire aux questions sur les lignes de production de panneaux sandwich
T1. Qu'est-ce qu'une ligne de production de panneaux sandwich ?
C'est l'ensemble des équipements qui transforme deux parements métalliques et une âme en mousse en un panneau isolant : alimentation du parement, scellement des chants, une machine à mousser ou à injecter, une section de durcissement telle qu'un double tapis ou une presse, puis découpe, détourage et empilage.
Q2. Combien de panneaux une ligne peut-elle produire par équipe ?
Sur les lignes discontinues, le débit est égal aux stations de moulage divisées par la durée du cycle, de sorte qu'une ligne de 20 stations avec un cycle de 10 minutes produit environ 120 panneaux par heure à sa cadence théorique. La production réelle est inférieure après les changements et les rebuts ; calculez toujours à partir de votre propre taille de panneau.
Q3. Âme PUR ou PIR pour un panneau sandwich ?
Le PUR est généralement moins cher et répond aux exigences standard des chambres froides et des murs. Le PIR est choisi lorsque la performance au feu ou une température de service plus élevée est importante, et il est généralement testé selon une meilleure classe EN 13501-1 que le PUR, mais à un coût de formulation plus élevé.
Q4. Une ligne de panneaux sandwich peut-elle fonctionner avec du cyclopentane au lieu du HFC ?
Oui, et de nombreuses nouvelles lignes le font. Cela nécessite une zone de moussage antidéflagrante, une ventilation, une détection de gaz et un système de pré-mélange ou de dosage, le coût de mise à niveau est donc réel. Le résultat est une stabilité réglementaire et un PRP bien inférieur au HFC-141b ou au HFC-245fa.
Q5. Quelle densité de mousse doit avoir une âme de panneau sandwich ?
La plupart des âmes des panneaux PUR et PIR à face métallique sont spécifiées dans la plage de 38 à 45 kg/m3. En dessous, les propriétés mécaniques et la stabilité dimensionnelle diminuent ; bien au-dessus, vous payez pour un matériau qui ajoute peu de valeur isolante.
Q6. Ligne continue à double bande ou ligne discontinue pour panneaux frigorifiques ?
Les chambres froides conviennent bien aux lignes discontinues car les longueurs et épaisseurs requises varient considérablement et les volumes de commande sont modérés. Les lignes continues à double ceinture ont du sens lorsqu'un ou deux types de panneaux dominent le carnet de commandes et que les volumes justifient le capital.
Avant de signer quoi que ce soit, demandez deux documents : un enregistrement de répétabilité du poids d'une machine déjà en marche et un test d'acceptation en usine sur votre propre formulation à l'épaisseur prévue. Ces deux documents vous en disent plus sur une ligne de production de panneaux sandwich que n'importe quelle brochure.
Si vous êtes encore en train de cartographier la séquence de processus, notre guide d'achat des équipements de production de mousse PU parcourt la commande du matériel et les questions à poser à chaque étape. Machines Xinliang de Ningbo fournit l'unité de mesure, le tracé de la ligne et le système d'agent gonflant dans un seul ensemble, dimensionné en fonction de la gamme de vos panneaux et de votre objectif de sortie.