Fabrication de mousse de polyuréthane : guide de sélection des processus, des équipements et des lignes
Actualités de l'industrie-
Une usine de fabrication de réfrigérateurs qui décide d'intégrer le moussage d'armoires en interne commence généralement par la même question : qu'est-ce que la fabrication de mousse de polyuréthane exige réellement si l'objectif est une densité stable, sans vides et un temps de démoulage inférieur à cinq minutes ? La réponse est rarement imprimée sur la fiche technique d’une machine. Cela dépend du rapport de mélange, de la température des deux composants et de la manière dont la grenaille est déposée dans la cavité.
La version courte : La fabrication de mousse de polyuréthane est un processus de dosage de précision lié à une réaction chimique. Contrôlez le rapport, l'énergie de mélange et le modèle d'injection, et la mousse se comporte de manière prévisible. Perdez le contrôle de l’un d’entre eux et aucune pression du moule ne sauvera la pièce.
Les sections ci-dessous suivent le processus depuis les réservoirs de matières premières jusqu'à la station de démoulage, expliquent où les systèmes haute pression et basse pression divergent et définissent quelle configuration d'équipement convient à quelle échelle de production.
Commencez par la chimie, puis dimensionnez la machine
Deux flux de liquide se rencontrent au niveau de la tête de mélange. Le côté A est un mélange de polyols : polyol, catalyseur, tensioactif, agent gonflant et, dans de nombreuses formulations rigides, eau. Le côté B est un isocyanate, le plus souvent un MDI polymère pour la mousse rigide ou un mélange MDI/TDI pour les qualités flexibles. Tout en aval de la tête de mélange existe pour fournir ces deux flux au bon rapport, à la bonne température et à la bonne pression, au bon moment.
Le ratio mérite plus d’attention qu’il n’en reçoit habituellement lors d’un achat. La mousse rigide est généralement utilisée avec un indice compris entre environ 100 et 110, l'indice comparant la charge d'isocyanate réelle aux exigences stœchiométriques. Une dérive de quelques points de pourcentage modifie la structure cellulaire, la résistance à la compression et le comportement au démoulage, et il est très difficile de la corriger une fois que la mousse a gonflé.
Les quatre étapes traversées par chaque plan
Temps de crème : le liquide se trouble et commence à se dilater à mesure que l'agent gonflant se vaporise et que la réaction commence.
Temps de gélification : le réseau de polymères développe suffisamment de résistance pour maintenir les bulles de gaz en place.
Temps de montée : la mousse se dilate pour remplir la cavité, entraînée par l'agent gonflant et par le dioxyde de carbone issu de la réaction eau-isocyanate.
Guérir et démouler : la pièce acquiert suffisamment de résistance à l'état vert pour être retirée sans distorsion.
Ces fenêtres sont définies par la formulation, mais elles ne sont reproductibles que lorsque la machine répète le même poids de dose, le même rapport et la même qualité de mélange à chaque cycle.
La séquence de fabrication, étape par étape
Sur une ligne bien gérée, la fabrication de mousse de polyuréthane suit une séquence fixe, qu'il s'agisse d'une pièce frigorifique ou d'un coussin de siège de voiture.
Conditionner les matières premières. Le polyol et l'isocyanate se trouvent dans des réservoirs à double enveloppe, généralement maintenus à une température comprise entre 20 et 25 degrés Celsius, avec de l'azote sec recouvrant l'isocyanate pour empêcher l'humidité de pénétrer.
Mesurez les deux flux. Les systèmes haute pression utilisent des pompes à pistons axiaux ou à engrenages, et chaque composant est calibré en fonction de son poids avant le début de la production.
Augmentez la pression et faites recirculer. Les deux flux retournent vers les réservoirs à pleine pression de travail afin que la tête soit prête pour un tir instantané.
Mélanger par impact. Dans une tête à haute pression, les deux flux entrent en collision à grande vitesse dans une petite chambre et se mélangent en quelques millisecondes.
Injecter dans le moule ou la cavité. Le poids de la dose, le modèle de coulée et le temps d'injection déterminent si la cavité se remplit uniformément ou emprisonne l'air.
Laisser lever et gélifier. La température du moule et la ventilation déterminent si la mousse atteint les coins sans vides internes.
Démouler, durcir et inspecter. Les pièces sont découpées, pesées et vérifiées pour leur densité et la qualité de leur surface.
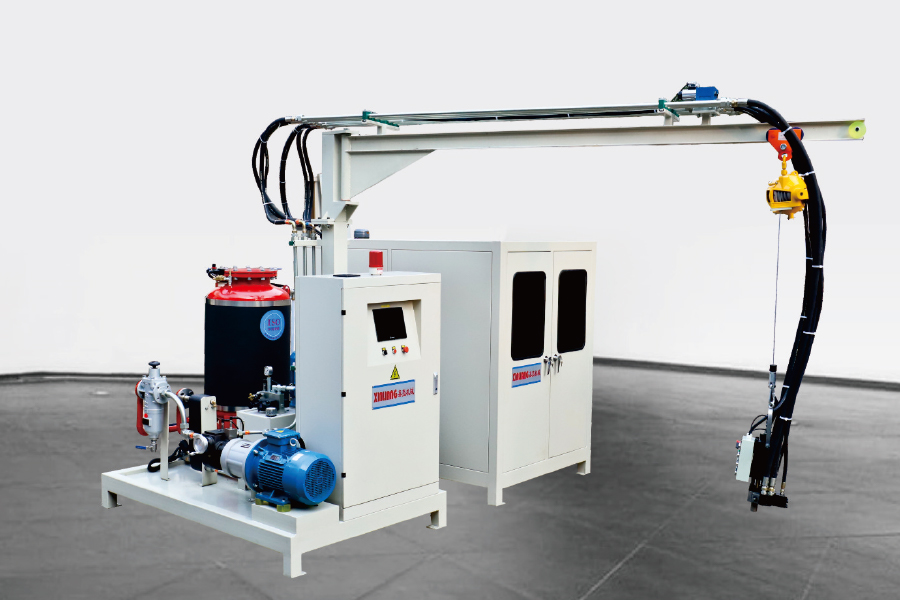
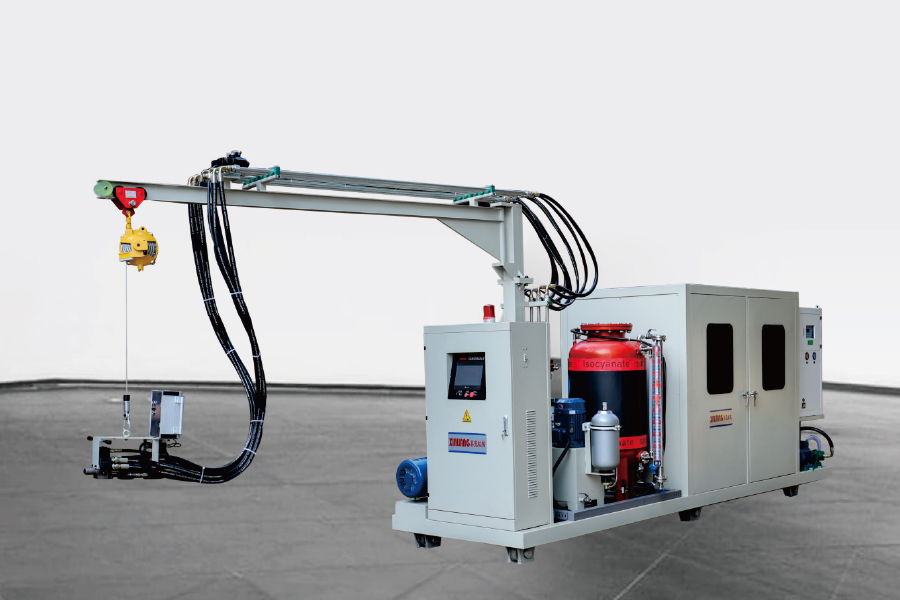
Le diagramme ci-dessous montre comment ces étapes correspondent à une installation typique de moussage à haute pression.
Moussage haute pression ou basse pression : là où la ligne diffère
La décision la plus importante en matière d'équipement est le principe de mélange, car il détermine les routines de maintenance, l'utilisation de solvants et la taille minimale de dose que la ligne peut traiter de manière fiable.
Comparaison basée sur les principes de fonctionnement décrits dans les spécifications des équipements de moussage de polyuréthane.
Meubles, panneaux rigides, travaux à faible volume
La machine de base : choisir une unité d’injection de mousse
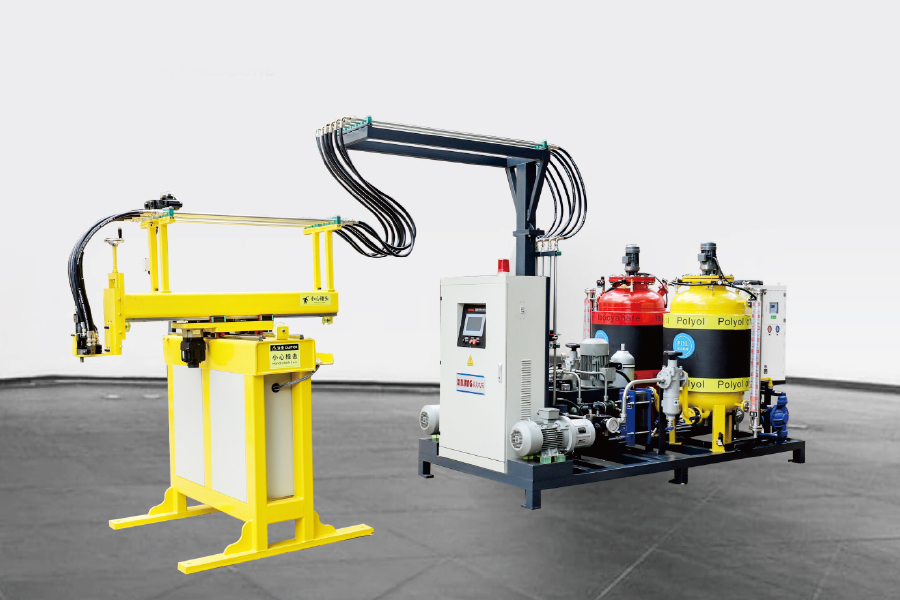
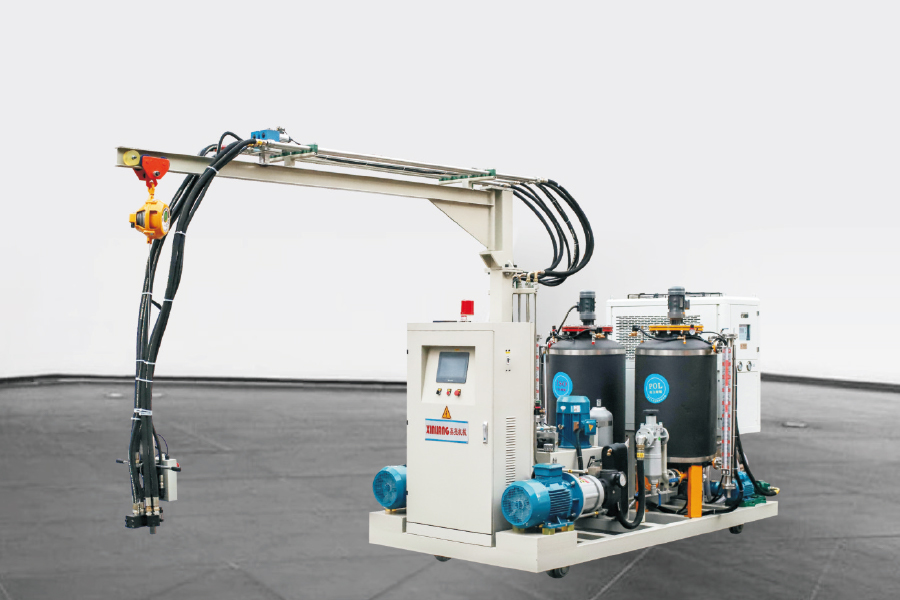
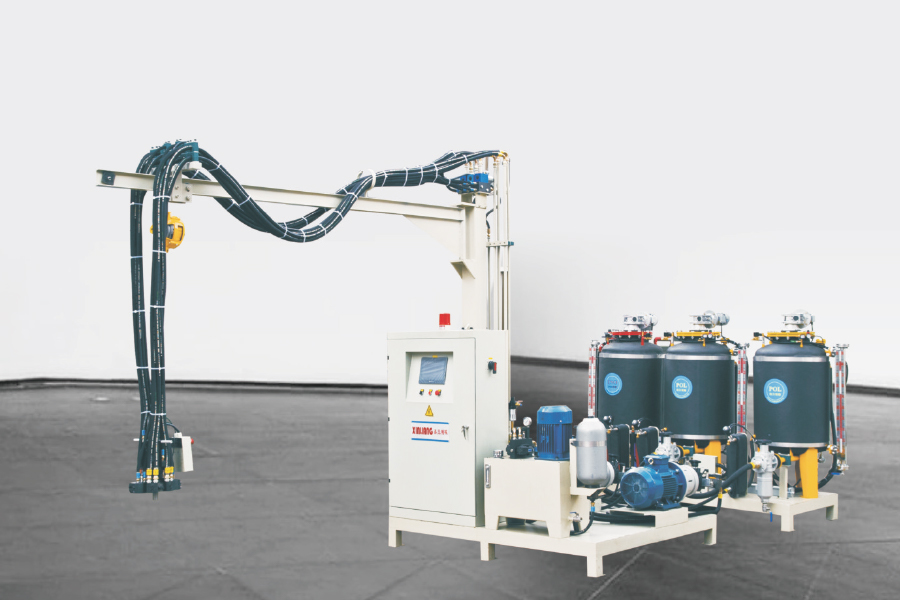
La plupart des usines commencent avec une seule machine d’injection haute pression et ajoutent ensuite l’automatisation. La première décision est à deux ou trois composants : une unité à deux composants dose le polyol et l'isocyanate, tandis qu'une unité à trois composants ajoute un troisième flux, généralement un agent gonflant, un pigment ou un additif qui ne peut pas être pré-mélangé au polyol.
Options d'automatisation et ce qu'elles changent réellement
Tête fixe : l'agencement le moins coûteux, adapté à une seule position de moule ou à un montage fixe.
Tête sur rail : la tête se déplace le long de la ligne de moulage, de sorte qu'une machine peut desservir plusieurs stations en séquence.
Manipulateur axe XY : un chemin de coulée programmé sur un moule plat, utile pour les panneaux et les formes de cavités peu profondes.
Robot à six axes : modèles de coulée tridimensionnels reproductibles, normalement choisis là où la géométrie des pièces change souvent.
Le retour sur investissement vient généralement de la répétabilité plutôt que de la vitesse brute. Une machine qui maintient le poids des grenailles dans une bande étroite réduit les rebuts et le suremballage de manière beaucoup plus fiable qu'une machine qui cycle simplement plus rapidement.
Disposition des lignes : lorsque le volume de sortie modifie la configuration
Une seule machine et un moule fixe fonctionnent bien jusqu'à un certain point. Une fois que le temps de démoulage est plus court que le temps nécessaire pour charger, fermer, mousser, durcir et décharger un moule, ce moule ne peut plus occuper la machine. C’est l’écart que les tracés de lignes sont censés combler, et c’est la raison pour laquelle équipement de moussage de polyuréthane La gamme se divise en plusieurs architectures.
Lignes de platines : les moules indexent les positions de chargement, de mousse, de durcissement et de déchargement, ce qui convient à un temps fixe fixe et à un petit nombre de pièces identiques.
Lignes de type H : les supports de moules se déplacent le long de deux rails parallèles, offrant un trajet de durcissement plus long et davantage de stations sans encombrement important au sol.
Lignes annulaires : une boucle continue pour une production en grand volume où la même pièce fonctionne pendant des mois à la fois.
Choisissez le temps takt et le mixage des parties. Une usine exécutant de nombreuses pièces différentes gagne généralement plus d’un changement de moule rapide que d’une boucle de durcissement plus longue.
Choix de cyclopentane et d'agent gonflant
La sélection de l'agent gonflant détermine à la fois les performances d'isolation et l'équipement de sécurité autour de la ligne. Le cyclopentane est devenu le choix courant pour les armoires frigorifiques et les panneaux isolants rigides en raison de son faible potentiel de réchauffement climatique, mais il est inflammable, ce qui modifie la ventilation, la classification électrique et les procédures de manipulation des matériaux sur site.
Un système de prémélange de cyclopentane mélange l'agent gonflant au polyol sous température et pression contrôlées, de sorte que le polyol mélangé atteint la machine d'injection transportant déjà l'agent gonflant. Comparé à l'injection de cyclopentane liquide séparément au niveau de la tête de mélange, le prémélange donne une structure cellulaire plus uniforme et maintient le liquide inflammable concentré dans une boucle fermée.
Pour les usines qui abandonnent les anciens systèmes à base de fluorocarbone, la voie du prémélange est souvent la voie la plus gérable, car la machine d'injection existante peut souvent être conservée avec des joints mis à jour et des paramètres de contrôle révisés.
Variables de processus qui déterminent la qualité de la mousse
Une fois l’équipement installé et calibré, une poignée de variables expliquent la plupart des problèmes de qualité :
Dérive du rapport de mélange causés par des joints de pompe usés, des changements de viscosité ou un calibrage incorrect.
Température des composants cela sort de la fenêtre de formulation et modifie la réactivité.
Pression d'injection c'est trop faible pour un mélange par impaction complet, produisant des stries ou des cellules grossières.
Modèle de coulée et poids du shot qui laissent des poches d'air ou surchargent la cavité.
Température du moule et ventilation qui déterminent la qualité de la surface et le temps de cycle.
La plupart des défauts, des vides et des tirs courts aux variations de densité et aux cloques de surface, remontent à l'un de ces cinq. Les parcourir dans l’ordre est plus rapide que d’ajuster les paramètres au hasard, et Défauts courants de la mousse PU et leurs solutions est une liste de contrôle utile lorsqu'un défaut apparaît pour la première fois.
Foire aux questions sur la fabrication de mousse de polyuréthane
T1. Qu’est-ce que la fabrication de mousse de polyuréthane ?
Il s'agit du processus consistant à faire réagir un mélange de polyols avec un isocyanate en présence d'un agent gonflant, puis à façonner la mousse expansive à l'intérieur d'un moule ou d'une cavité. La réaction prend quelques secondes, donc le rapport, la température et la qualité du mélange déterminent le résultat final.
Q2. Quelle est la différence entre les machines à mousse PU haute pression et basse pression ?
Les machines à haute pression mélangent par impact à environ 100-200 bars et sont généralement autonettoyantes entre les tirs. Les machines à basse pression mélangent mécaniquement les composants à environ 5 à 20 bars et nécessitent généralement un rinçage au solvant de la chambre de mélange.
Q3. Comment choisir entre une seule machine à mousser et une ligne de production ?
Comparez le temps de démoulage avec le temps nécessaire pour charger et décharger un moule. Si un moule ne peut pas occuper la machine, une ligne à plateau tournant, de type H ou annulaire est la réponse habituelle ; sinon, une seule machine ou une unité sur chenilles suffit.
Q4. Quel agent gonflant est utilisé pour l’isolation en mousse PU rigide ?
Le cyclopentane est le choix courant pour les armoires réfrigérées et les panneaux rigides en raison de son faible potentiel de réchauffement climatique. Les qualités HFO et HFC restent utilisées lorsqu'un système ininflammable est requis par l'application.
Q5. Un système de prémélange de cyclopentane est-il nécessaire ?
Pour la plupart des lignes de cyclopentane, oui. Le système de prémélange mélange l'agent gonflant au polyol dans des conditions contrôlées, ce qui améliore l'uniformité des cellules, réduit les pertes par évaporation et maintient le liquide inflammable dans une boucle fermée.
Q6. Comment un fabricant peut-il réduire les déchets de matériaux lors de la production de mousse PU ?
Calibrez les deux pompes en fonction du poids à chaque quart de travail, maintenez la température des composants stable, faites correspondre le modèle de coulée à la cavité et évitez de trop remplir le moule. La plupart des déchets dans la fabrication de la mousse de polyuréthane proviennent de dérives de ratio et de poids de grenaille incohérents.