Machine à panneaux sandwich en polyuréthane : sélection d'équipement d'injection de mousse
Actualités de l'industrie-
Entrez dans une ligne de panneaux sandwich et la presse ou le double tapis attire toute l'attention. L'argent est généralement économisé ou perdu ailleurs : au niveau de la tête de mélange. Deux lignes équipées d'un matériel de formage identique peuvent fonctionner à des taux de rebut très différents simplement parce que l'une maintient son rapport polyol/isocyanate stable et place un tir uniforme, tandis que l'autre dérive entre les équipes.
C'est la conclusion initiale, et cela vaut pour les deux voies de production : la ligne continue à double bande qui verse la mousse sur un revêtement mobile, et la ligne basée sur un moule où une tête montée sur chenilles ou sur robot injecte une dose dosée dans une cavité. Le reste de ce guide explique ce qu'une machine à panneaux sandwich en polyuréthane comprend réellement, où l'équipement en mousse gagne sa place et quelles spécifications valent la peine d'être inscrites dans un bon de commande.
Ce que comprend réellement une machine à panneaux sandwich en polyuréthane
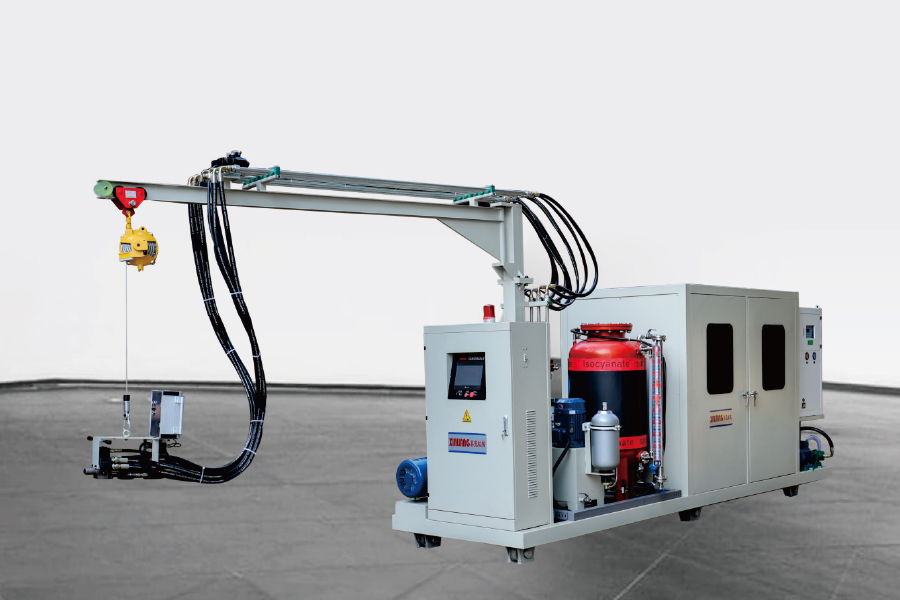
L'expression est utilisée de manière vague. Certains fournisseurs parlent de la ligne complète ; les acheteurs ne parlent souvent que de l’équipement de moussage. Un système fonctionnel comporte normalement cinq blocs :
Unité de dosage — des réservoirs, des pompes, des échangeurs de chaleur et des débitmètres qui maintiennent le rapport des composants et la température stables.
Tête de mélange haute pression - où les flux de polyol et d'isocyanate se rencontrent et réagissent.
Matériel de positionnement de la tête — un point d'écoulement fixe, une piste, un portique XY ou un robot six axes.
Matériel de formage — un convoyeur à double bande avec plastifieuse et joints latéraux ou porte-moules, presses et postes de démoulage.
Contrôles et sécurité — gestion des recettes, détection de gaz, logique de ventilation et d'arrêt.
Les lignes continues et discontinues partagent ce noyau mais le chargent différemment. Sur une ligne continue, la tête est souvent fixe et la courroie se déplace en dessous ; le rendement est mesuré en kilogrammes par minute et la stabilité du rapport pendant des heures de fonctionnement compte plus que la précision d'un seul coup. Sur une ligne de moulage, la tête se déplace et la mesure est en grammes par coup : un panneau de 1 200 × 2 400 mm avec un noyau de 50 mm à 40 kg/m³ a besoin d'environ six kilogrammes de mousse, placés uniformément avant l'expiration du temps de crème.
Pourquoi le système d'injection détermine la qualité des panneaux
Des machines à haute pression font entrer en collision les deux flux à une pression de 100 à 200 barres à l'intérieur d'une petite chambre de mélange, et l'énergie de cette collision assure le mélange. Les machines à basse pression remuent mécaniquement les composants à environ 5 à 20 bars et utilisent généralement de l'air de nucléation pour créer la structure cellulaire.
Fig. 1 : Fenêtres de pression de service couramment publiées pour les deux technologies de mélange.
Selon les normes de panneaux telles que la norme EN 14509 et les données d'équipement publiées, les âmes des panneaux rigides en PU sont généralement spécifiées entre 30 et 50 kg/m³. Atteindre l'extrémité inférieure de cette bande sans vides dépend de la finesse et de la régularité de la structure cellulaire, car les cellules grossières s'effondrent sous la pression du laminateur et laissent une variation de densité sur toute la largeur du panneau.
Fig. 2 : Comparaison schématique. Bleu : mélange par impaction à haute pression. Orange : mélange mécanique basse pression. Les valeurs illustrent les caractéristiques générales de l'équipement, et non les données mesurées.
La même logique s'applique à l'adhésion : la mousse mélangée par impact mouille plus uniformément les peaux de parement, ce qui réduit les risques de délaminage lors du sciage ou de la manipulation.
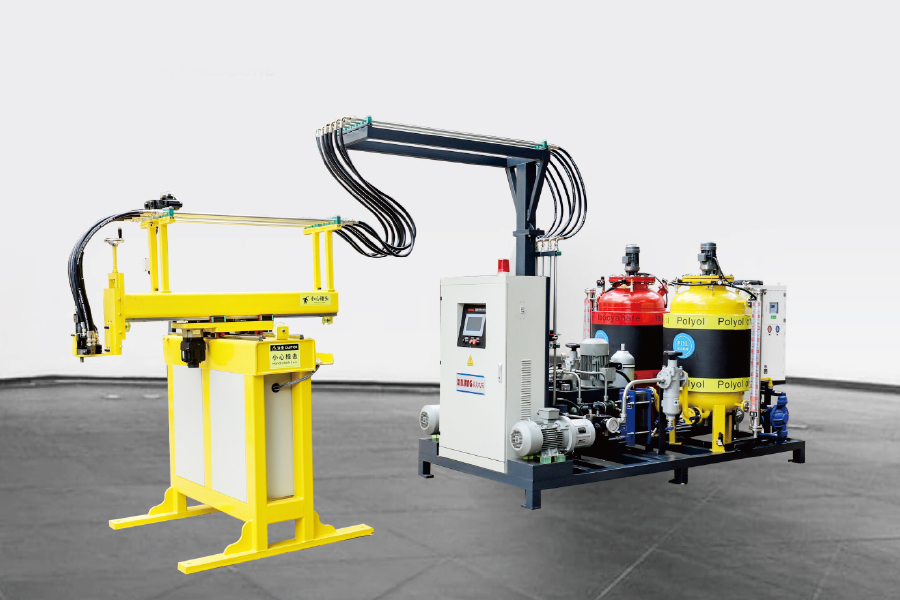
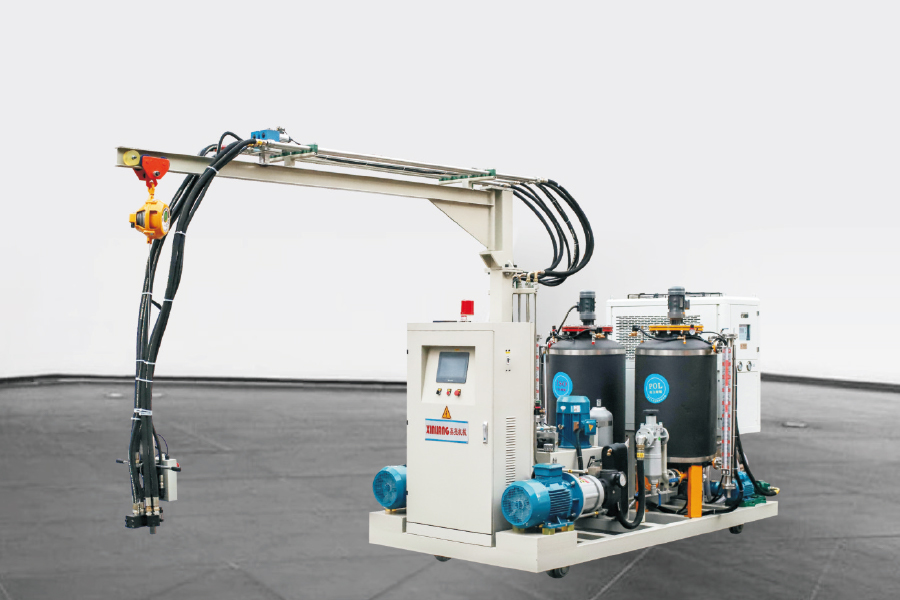
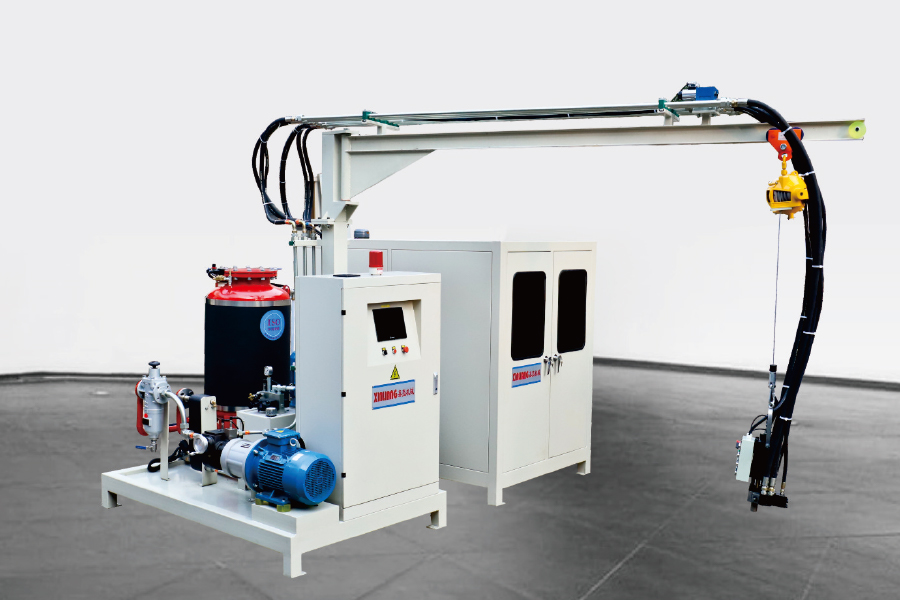
Pour la production de panneaux à base de moules, une machine d'injection de mousse haute pression à deux composants avec un rail, un portique XY ou une tête montée sur robot est le point de départ habituel. Fixez d'abord le poids maximum du tir, la fenêtre de rapport et la vitesse de déplacement ; tout le reste en jeu peut être adapté autour de ces trois chiffres.
Adaptation de la capacité d'injection à la ligne
Le dimensionnement est un court exercice une fois la famille de panneaux fixée. Multipliez le plus grand volume de panneaux par la densité cible pour obtenir le poids de tir maximum, puis multipliez le nombre de panneaux par heure par ce tir pour obtenir le rendement continu en kilogrammes par minute. Deux chiffres que les acheteurs ont tendance à oublier : la fenêtre de rapport que les pompes doivent maintenir sur toute la plage de débit et la précision de positionnement de la tête exigée par la disposition du moule.
Tableau 1 : Comment la production continue et discontinue déplace la charge sur l'équipement de mousse.
Point de décision
Ligne continue à double bande
Ligne discontinue de moules ou de carrousels
Taille typique du lot
Longues séries, une famille de panneaux, volume élevé
Lots petits à moyens, changements de produits fréquents
Ce que doit contenir l'équipement en mousse
Débit en kg/min et stabilité du rapport au fil des heures de fonctionnement
Précision du poids de tir et répétabilité du positionnement de la tête
Mouvement de la tête
Point d'écoulement fixe ou traversant, tapis mobile en dessous
Chenille, portique XY ou robot six axes
Manipulation des agents gonflants
Pentane ou HFO avec prémélange et systèmes de sécurité à plus grande échelle
Même chimie, volumes tampons plus petits
Précisez d'abord
kg/min à la densité cible, plage de vitesse de la bande, conception du joint latéral
Gamme de tailles de shots, nombre de moules, temps de cycle
Lorsqu'un troisième flux est nécessaire (une pâte colorée, un ensemble de catalyseurs ou un polyol séparé pour les formulations PIR), une machine à trois composants ajoute un circuit de dosage indépendant au lieu de forcer l'additif à travers la ligne principale.
Le choix de l'agent gonflant remodèle l'équipement plus que ce à quoi la plupart des acheteurs s'attendent. Les HFC sont progressivement éliminés dans le cadre de l'Amendement de Kigali au Protocole de Montréal, et les producteurs de panneaux se sont largement tournés vers le cyclopentane, les mélanges de HFO ou les systèmes assistés par eau. Le cyclopentane est inflammable et a un point d'ébullition bas, il modifie donc les spécifications de la machine : équipement électrique antidéflagrant, couverture d'azote, ventilation, détection de gaz et boucle fermée qui n'expose jamais le liquide à l'atmosphère.
L’alternative à l’injection directe du pentane consiste à le pré-mélanger d’abord avec le polyol. Un système de prémélange maintient le mélange à une température et une pression contrôlées, ce qui stabilise la concentration d'agent gonflant atteignant la tête de mélange – cause habituelle de dérive de densité et de défauts de surface sur les panneaux soufflés au pentane. Cela réduit également le pentane libre libéré au point d’écoulement, ce qui est important à la fois en termes de sécurité et de coût.
Pour les lignes utilisant déjà du pentane, une unité de prémélange est souvent le moyen le moins cher de réduire la variation de densité avant d'envisager une nouvelle unité de dosage.
Comment est disposée une ligne de panneaux discontinue
Sur une ligne à base de moule, la séquence est fixe : l'opérateur ou le robot place le parement inférieur, le porteur indexe sous la tête de mélange, la tête verse la grenaille en parcourant la cavité, le parement supérieur est posé et le moule se ferme, la presse tient pendant que la mousse gélifie, et le panneau est démoulé et découpé. La durée du cycle est définie par la chimie et non par la machine, mais la machine décide si ce cycle peut s'exécuter à son minimum théorique.
Fig. 3 : Vue isométrique du côté moussant d'une ligne de panneaux à base de moule.
Deux détails dans cette configuration du temps de cycle de conduite. Le premier est la distance que la tête doit parcourir pendant que la mousse est encore liquide ; une traversée lente force soit une cavité plus courte, soit un temps de crème plus long. Le deuxième est la température du moule, c'est pourquoi les lignes de panneaux relient généralement le circuit du moule au même système de contrôle que l'unité de dosage.
Une courte liste de contrôle d'achat
Avant de signer, mettez ces sept points par écrit :
Poids maximum du tir en grammes et débit continu en kilogrammes par minute, tous deux indiqués selon la densité cible.
Plage de rapport et répétabilité sur toute la plage de sortie, pas seulement à pleine vitesse.
Compatibilité avec les agents gonflants, y compris la classification antidéflagrante si le pentane est impliqué.
Type et positionnement de la tête : coulée fixe, chenille, portique XY ou robot à six axes, avec vitesse de déplacement spécifiée.
Nombre de moules ou de supports, course d'ouverture et force de serrage avec lesquels la machine doit se synchroniser.
Liste des pièces de rechange et temps de réponse pour les chambres de mélange, les joints, les pompes et les débitmètres.
Test d'acceptation : effectuez votre densité et votre épaisseur sur la machine avant expédition et enregistrez la répartition du poids du tir.
En tant que basé à Ningbo fabricant d'équipement de moussage de polyuréthane travaillant sur les unités de dosage, les têtes de mélange et les lignes de production, nous constatons le même schéma dans la plupart des demandes : le matériel de formage est spécifié en détail, tandis que le côté mousse est laissé à la dernière minute. C'est dans le mauvais sens.
Foire aux questions
T1. Qu'est-ce qu'une machine à panneaux sandwich en polyuréthane et qu'est-ce qui détermine son prix ?
Il s'agit d'un système plutôt que d'une unité unique : unité de dosage, tête de mélange, matériel de positionnement et de formage de la tête. Le prix dépend principalement de la production continue ou basée sur des moules, du rendement et du niveau d'automatisation, alors demandez un devis en fonction de l'épaisseur, de la densité et du rendement horaire de vos panneaux.
Q2. Quelle est la différence entre les panneaux sandwich PU et PIR ?
Les deux utilisent la chimie du polyuréthane. La mousse PIR est formulée avec un indice d'isocyanate plus élevé, ce qui améliore le comportement au feu mais rend le contrôle du rapport plus critique, et elle bénéficie souvent d'un troisième flux de dosage pour les additifs.
Q3. Une machine de moussage haute pression peut-elle desservir à la fois des lignes continues et des lignes de moulage ?
Le doseur le peut, la tête de mélange ne le peut généralement pas. Les lignes continues nécessitent un rendement élevé et régulier avec une coulée fixe ou transversale, tandis que les lignes de moulage nécessitent des poids précis et une tête montée sur un rail, un portique ou un robot.
Q4. Quel agent gonflant est utilisé aujourd’hui pour la mousse des panneaux de polyuréthane ?
Les HFC sont progressivement éliminés dans le cadre de l'Amendement de Kigali, de sorte que la plupart des producteurs sont passés au cyclopentane, aux mélanges de HFO ou aux systèmes assistés par eau. Le cyclopentane est inflammable, c'est pourquoi les systèmes de prémélange, le câblage antidéflagrant et la ventilation font partie des spécifications de la machine.
Q5. Quelle est la durée de cycle sur une ligne de panneaux sandwich discontinue ?
Les temps de crème, de gel et de durcissement sont définis dans la formulation, pas dans la machine. Le travail de la machine est de maintenir constants le poids de la grenaille et la température du moule afin que le cycle n'ait pas besoin d'être rembourré pour des raisons de sécurité.
Q6. Comment une ligne de panneaux sandwich peut-elle réduire son taux de rebut ?
La plupart des déchets proviennent de dérives de ratio, de coulées inégales et de moules froids. Vérifiez l'étalonnage du débitmètre, la pression de mélange, l'air de nucléation, la vitesse de déplacement de la tête et le contrôle de la température du moule avant de blâmer la chimie.